清空记录
历史记录
取消
清空记录
历史记录


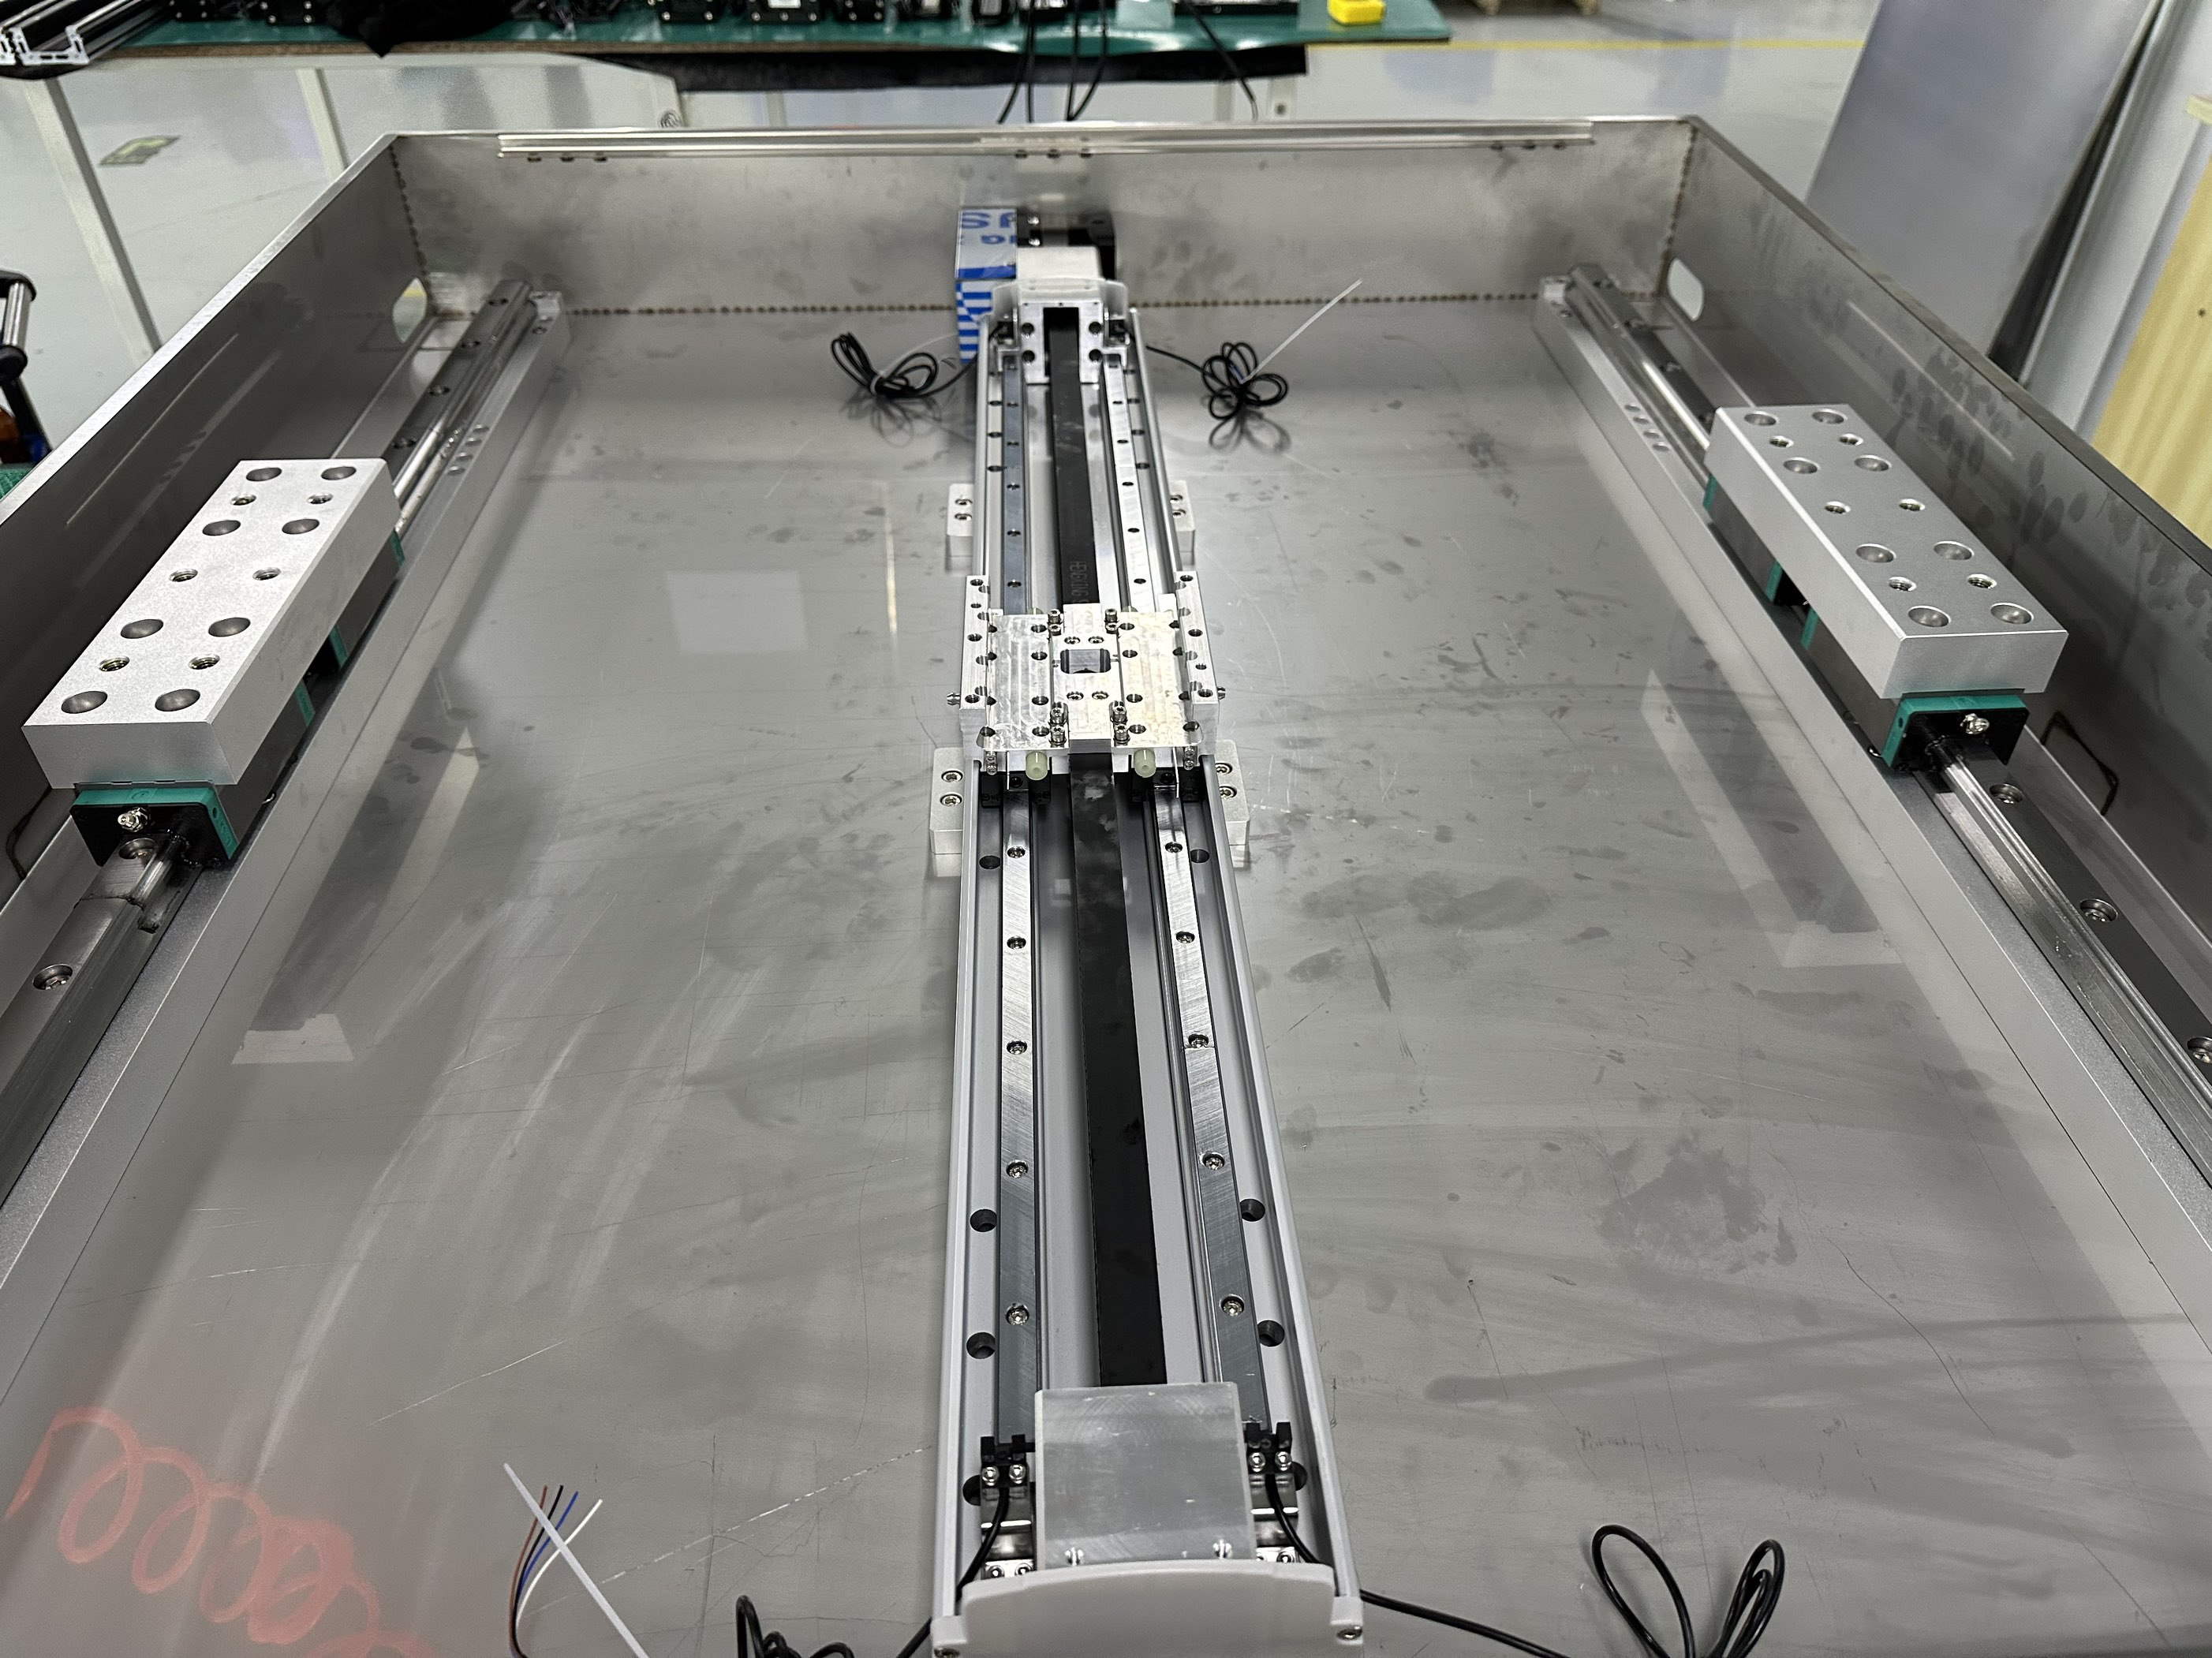
直线模组安装误差对精度影响有多大?威洛博工程师的安装建议
在选型方案之外,让安装思路也先跑一遍,往往能为后续调试省下不少精力与时间。
一、直线模组安装误差都体现在哪里?
在威洛博工程师的视角里,“安装误差”不是一个抽象词,大致可以拆成几类:
基座不平整
安装面有明显高低差或局部凸点
底座刚性不足,锁紧后发生变形
平行度、直线度不达标
多根导轨之间平行度不好
导轨与丝杆不平行,运行时有“夹缝感”
紧固方式不规范
螺栓从一端依次锁紧,造成导轨轻微扭曲
预紧力不均,滑块运动阻力忽大忽小
联轴器、负载安装有偏心
电机轴与丝杆轴不同心
负载板与滑台安装面存在角度误差
这些问题单独看都不大,但叠加到一起,就会在实际定位精度上表现出来。
二、安装误差对直线模组精度影响有多大?
对于威洛博直线模组这类精密运动单元,小小的安装偏差,往往会引出三类问题:
重复定位误差被放大
基座不平或导轨扭曲,会让滑块在行程不同位置受力状态变化,反复走同一点时,回到“理论位置”的能力变差。即使威洛博直线模组本体精度已经通过出厂检测,装到设备上还是可能“跑偏”。运行阻力波动,影响速度和稳定性
当丝杆与导轨不在同一理想直线上时,电机在某些区段需要“更用力”去克服额外阻力,表现为:电流曲线某些位置抖动明显
高速运行时有轻微抖动或异响
长期下来,不仅影响效率,也会加速相关零部件的磨损。寿命和维护频次受到影响
安装应力长期作用在导轨、滑块、丝杆螺母上,容易出现:局部滚动体负载集中
润滑油膜被破坏
运行一段时间后间隙变化增大
对生产线来说,这意味着维护周期提前、停机风险增加。
所以,安装不只是“装上去能动起来”这么简单,而是直接参与决定威洛博直线模组在设备上的实际表现。
三、安装前:威洛博工程师给设计和工艺的几点提醒
很多问题在设计阶段就埋下了“伏笔”。威洛博工程师在前期技术沟通时,一般会强调几件事:
图纸上明确安装基准
为威洛博直线模组预留连续、完整的基准面
标注平面度、平行度要求,而不是只写一个“参考”
合理预留调整手段
对于长行程直线模组,可预留调整螺钉或垫片空间
多轴平台(如 XY、XZ)建议留一定的微调结构
提前与供应商沟通安装方式
是底部固定还是侧面固定
电机朝向、线缆出线方向
这些细节会影响现场安装空间和走线布局。
四、安装过程中:威洛博直线模组的实战操作要点
结合大量项目经验,威洛博工程师整理了几条在现场屡试不爽的做法:
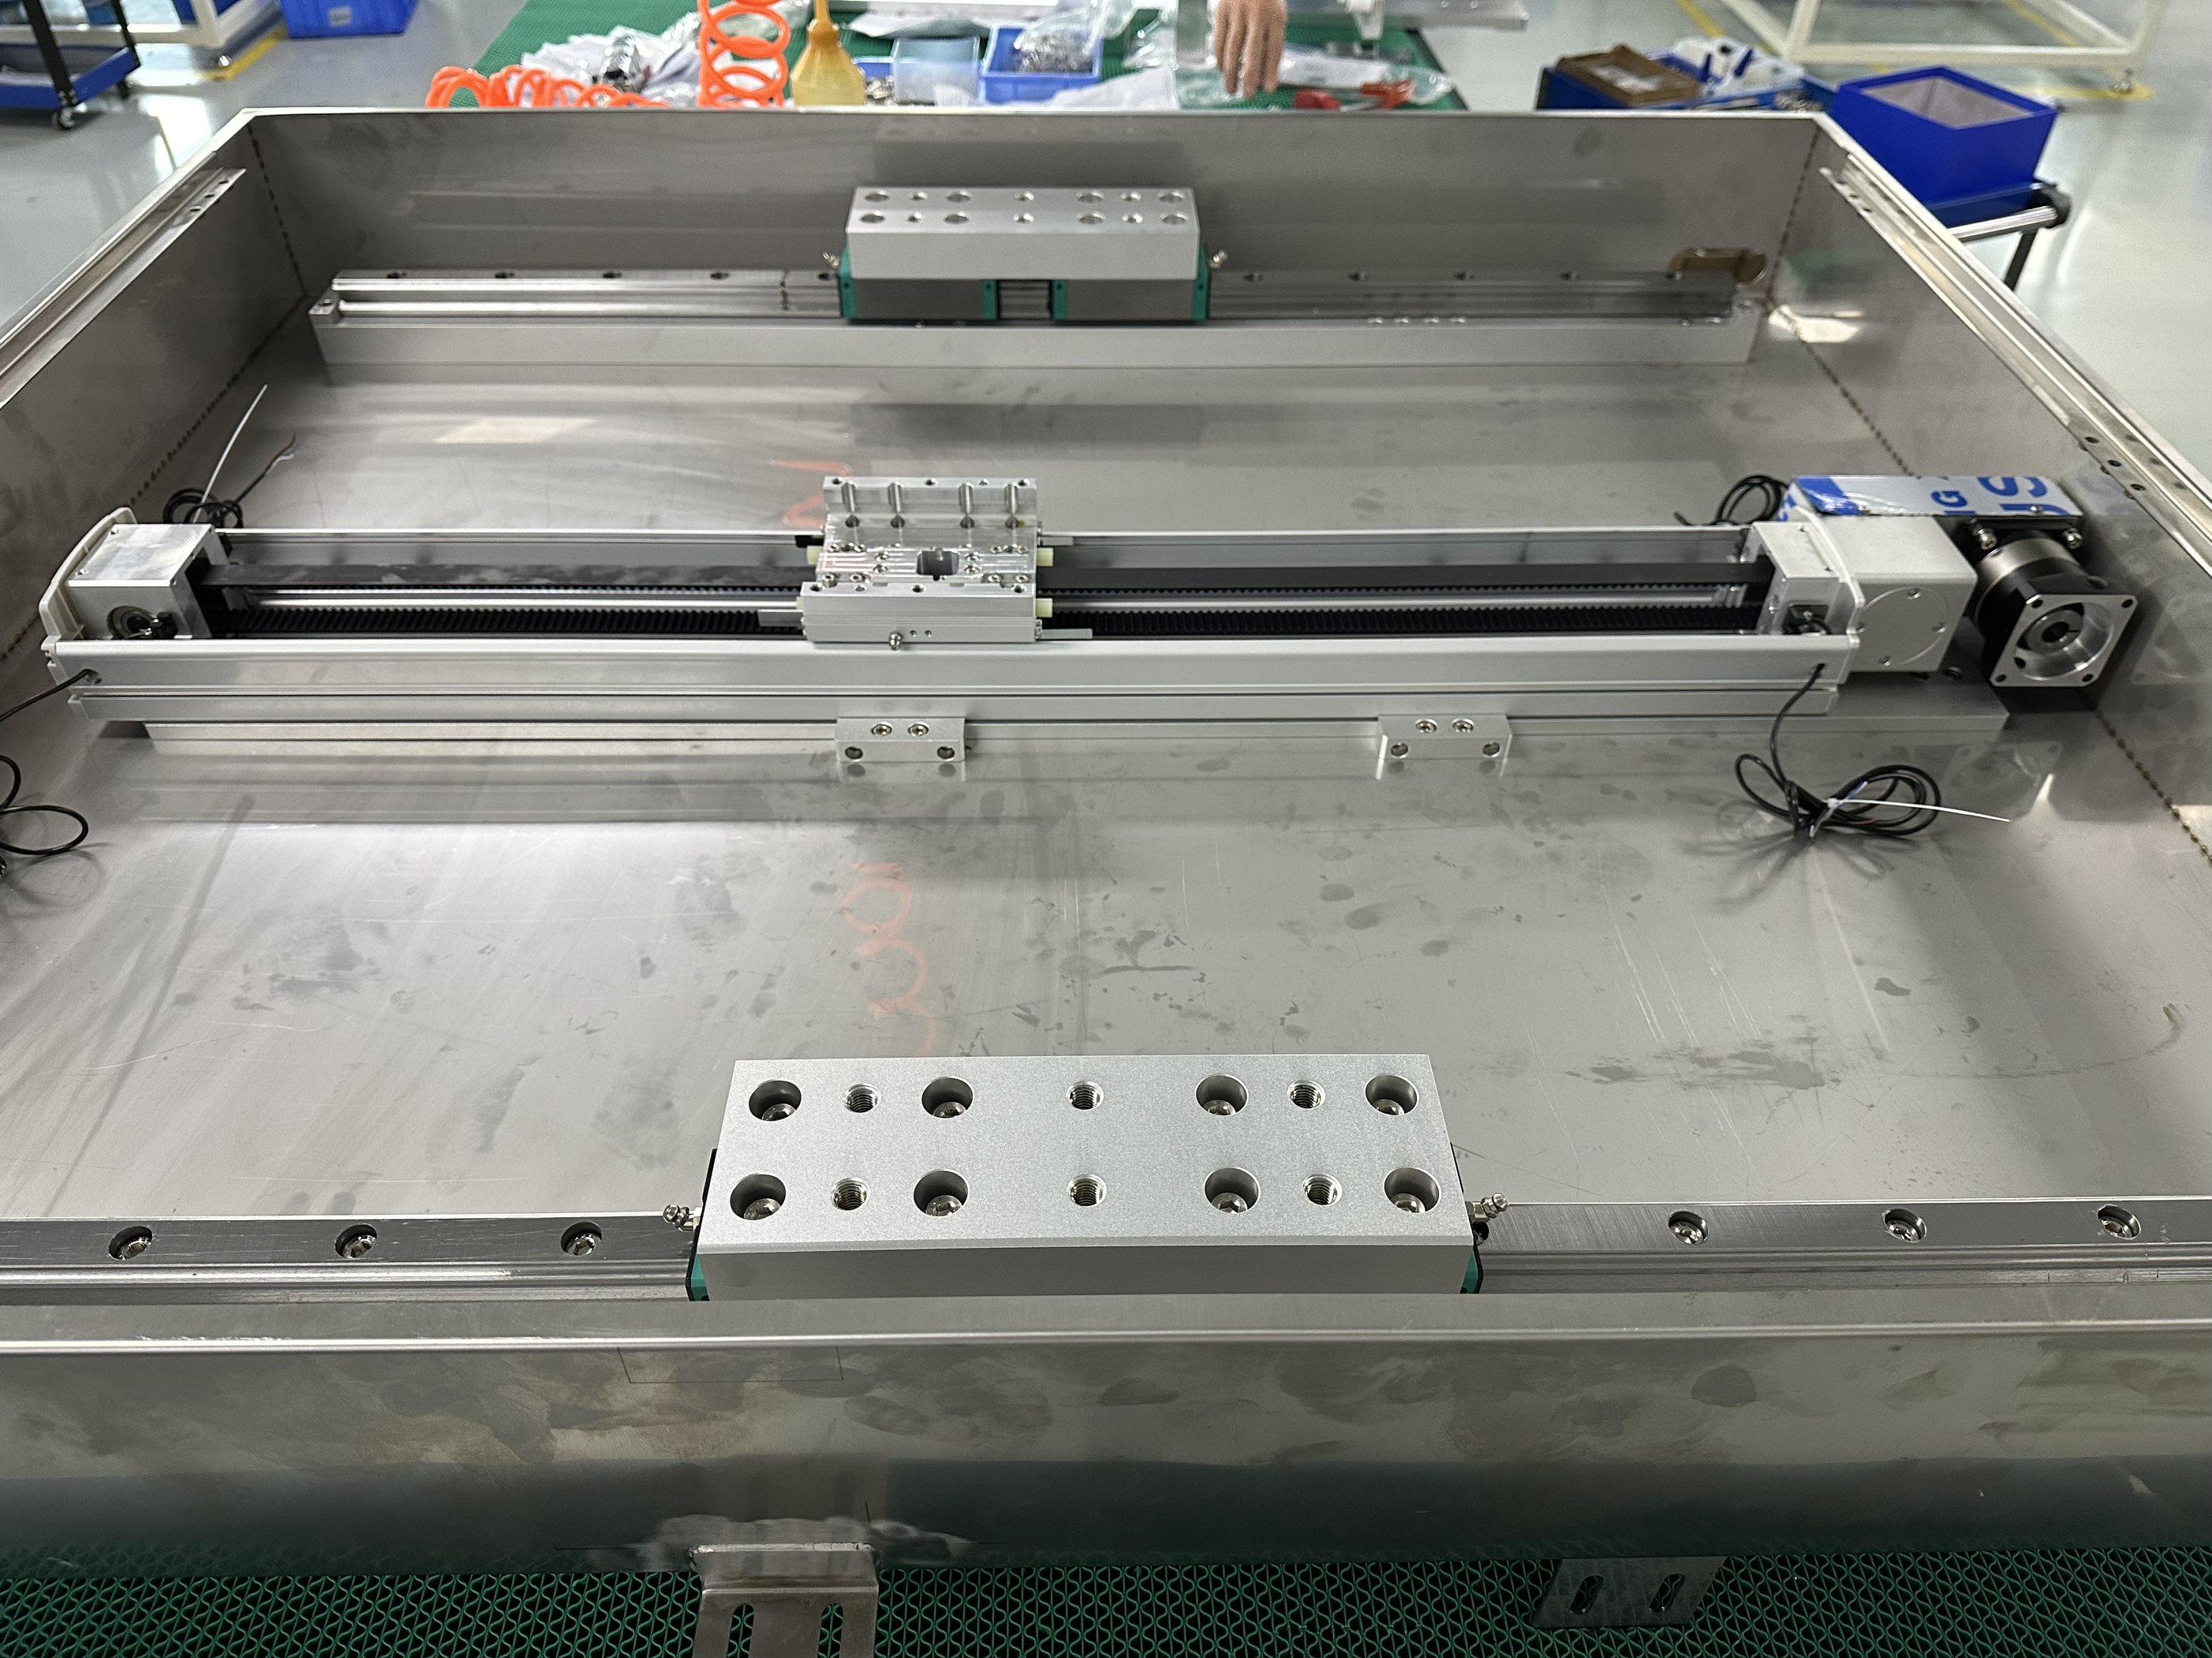
1. 基座处理优先
在安装威洛博直线模组之前,先用直尺、塞尺或千分表检查安装面
对局部凸点进行打磨或刮研
对于铝型材框架,可采用加厚连接板或加强筋提升刚性
2. 导轨、模组锁紧顺序要讲究
一次性把所有螺栓锁死,是现场常见错误
建议做法:
先以中间孔为基准,点紧几颗螺栓固定位置
用千分表或激光测量工具检查直线度
确认无明显偏差后,再采用“中间到两端、对角交替”的方式逐步上紧
3. 电机与丝杆的同心度
安装威洛博直线模组配套电机时,联轴器不要直接硬锁
先把电机螺丝略微点紧,让联轴器自由找正
手动旋转丝杆多圈,确认阻力均匀后,再锁紧电机螺丝
4. 多轴平台的配合
对于威洛博直线模组组成的 XY 或 XYZ 平台,需重点关注:
底层轴为基准轴,上层轴的安装面要与其保持良好平行或垂直关系
在锁紧前,通过垫片或调整螺钉微调高度,避免“硬掰到位”
五、调试与验收:别急着拉满速度
安装完成后,威洛博工程师通常会建议按以下节奏调试:
低速空载往复
观察有无明显异响、卡顿
检查电机电流是否在合理范围内波动
逐步提升速度与加速度
分阶段调高参数,每个阶段运行一段时间
如发现某一行程区间电流明显抖动,优先排查安装问题
做简单精度验证
使用百分表或激光测量工具,检测关键工位的重复定位
将测量数据记录下来,作为后续维护的对比基准
六、一个典型现场案例:改的不只是模组,还有安装思路
在某电子设备项目中,客户使用威洛博直线模组搭建点胶平台。刚开始设备调试时,重复定位误差比理论值偏大,点胶轨迹略有偏移。
威洛博工程师到现场检查后,发现问题主要集中在:
设备基座焊接后未再次精加工,局部有轻微变形
导轨锁紧顺序从一端“排过去”,造成导轨略微扭曲
通过对基座局部修整、重新按推荐顺序锁紧威洛博直线模组后,重复定位表现明显改善,设备后续运行稳定。
这个案例说明:同一套威洛博直线模组,安装方式不同,设备表现也会有明显差异。
结语:直线模组精度的一半,在安装现场
直线模组的精度,不只是图纸和参数决定,安装质量就是“第二次加工”。对威洛博直线模组来说,只有把出厂精度和现场安装质量结合起来,设备的*终表现才更可靠。
 浏览器自带分享功能也很好用哦~



品牌认证
649天
已认证
品牌认证
649天
已认证
